
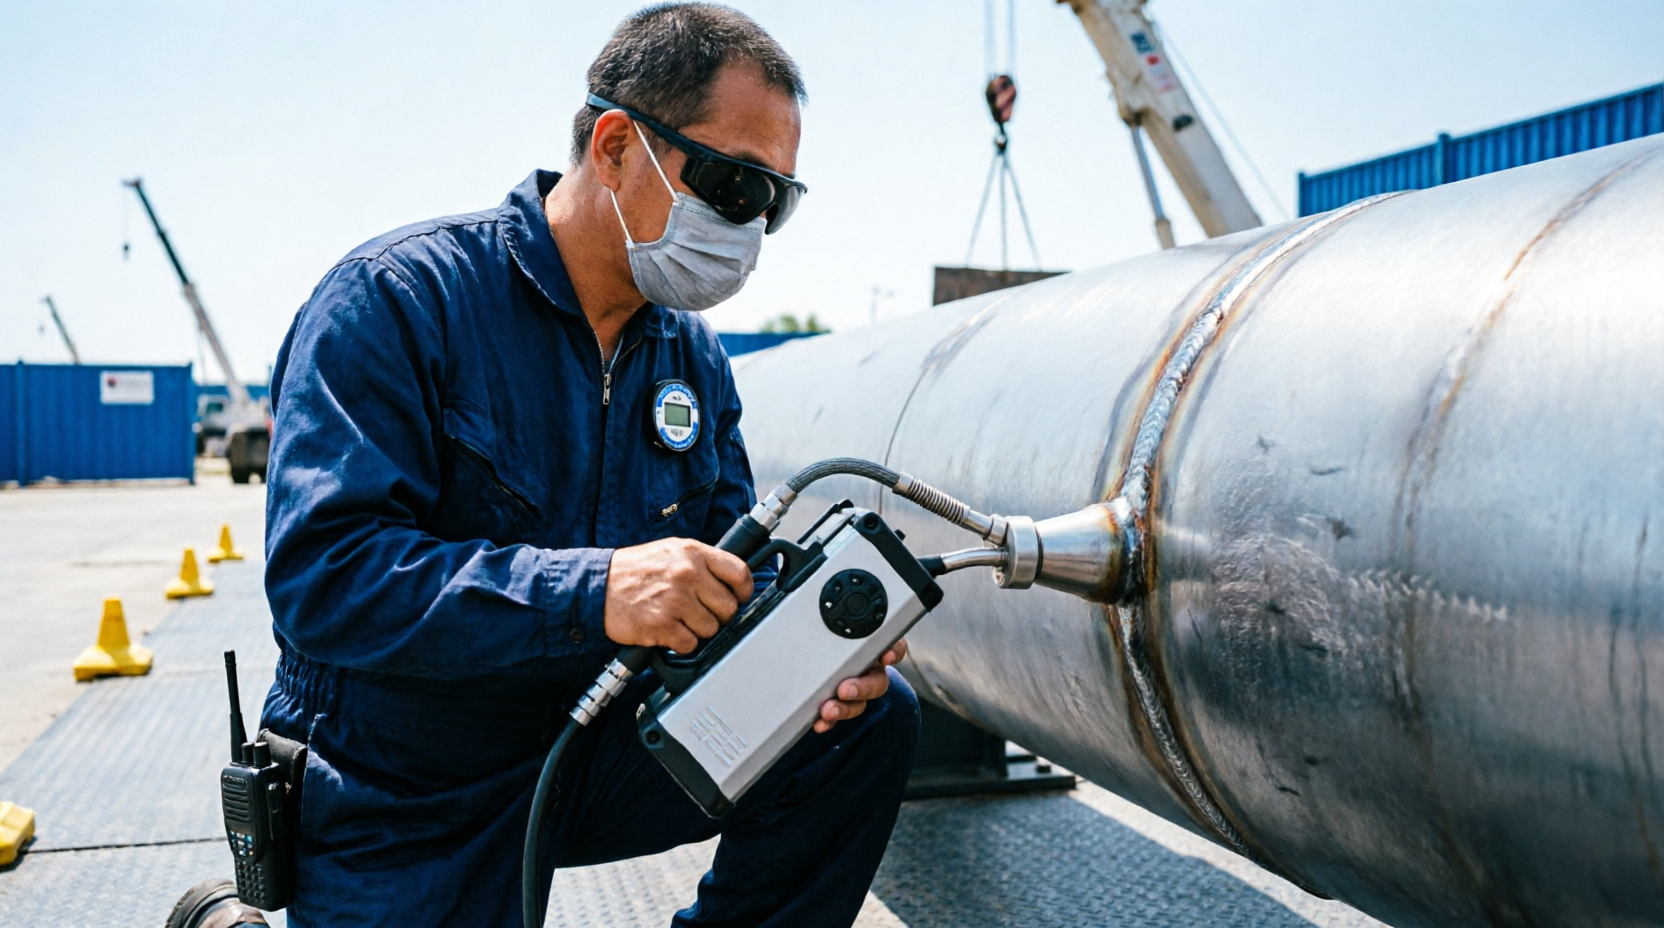
В современном мире, где качество и надежность материалов и конструкций имеют первостепенное значение, особое место занимают методы неразрушающего контроля. Среди них радиографический контроль (РК) занимает одно из ведущих позиций. Этот метод, основанный на использовании проникающего излучения (рентгеновских или гамма-лучей), позволяет заглянуть “внутрь” изделия, выявить скрытые дефекты и оценить структуру материала без его повреждения. Благодаря своей информативности и широким возможностям, радиографический контроль нашел применение в самых ответственных отраслях промышленности – от атомной энергетики и авиастроения до нефтегазовой отрасли и машиностроения. В этой статье мы подробно рассмотрим, для чего нужен радиографический контроль, каковы его основные принципы, преимущества, недостатки и области применения.
Принцип действия радиографического контроля
Суть метода заключается в том, что пучок проникающего излучения проходит через контролируемый объект, и степень его ослабления зависит от плотности и толщины материала, а также от наличия в нем неоднородностей – дефектов.
- Источник излучения: Используется либо рентгеновский аппарат, либо радиоактивный источник (например, изотопы иридия-192, кобальта-60).
- Прохождение излучения: Излучение проходит через объект контроля.
- Регистрация изображения: Излучение, прошедшее через объект, попадает на специальный приемник – радиографическую пленку или цифровой детектор (кассету с фосфорной пластиной или непосредственно цифровой датчик).
- Формирование изображения: На пленке или детекторе формируется изображение, где участки с большей плотностью (например, крупные дефекты, такие как поры или включения) выглядят светлее, а участки с меньшей плотностью или более тонкие – темнее. Наличие неоднородностей в структуре материала приводит к изменению интенсивности прошедшего излучения, что и фиксируется.
Основные цели и задачи радиографического контроля
РК применяется для решения широкого спектра задач, связанных с обеспечением качества и надежности материалов и изделий. Можно заказать радиографический контроль для следующих целей.
1. Выявление внутренних дефектов
Это основная функция радиографического контроля. Метод позволяет обнаружить:
- Непровары: Отсутствие полного сплавления металла в сварных соединениях.
- Поры: Пустоты, образовавшиеся в результате выделения газов или усадки при кристаллизации.
- Шлаковые включения: Неметаллические частицы, оставшиеся в металле после сварки или литья.
- Трещины: Разрывы материала, которые могут быть как поверхностными, так и внутренними.
- Свищи: Мелкие сквозные отверстия.
- Дефекты формы: Отклонения от требуемой геометрии изделия.
- Неоднородность структуры: Изменения в плотности или составе материала.
2. Оценка геометрических параметров
Радиография позволяет оценить размеры, формы и взаимное расположение элементов изделия. Например, можно определить толщину стенки трубы, глубину проникновения сварного шва, размеры внутренних полостей.
3. Контроль качества сварных соединений
Это одна из наиболее частых областей применения РК. Радиография позволяет оценить качество сварки трубопроводов, металлоконструкций, сосудов под давлением, выявить критические дефекты, которые могут привести к разрушению.
4. Контроль литых изделий
РК используется для проверки отливок на наличие внутренних пор, раковин, усадочных пустот, включений, что особенно важно для деталей ответственного назначения.
5. Контроль композитных материалов и пластмасс
Хотя РК традиционно ассоциируется с металлами, он также применяется для контроля неметаллических материалов, выявления внутренних дефектов, расслоений, пустот.
6. Оценка состояния оборудования
В некоторых случаях РК может применяться для диагностики состояния работающего оборудования, например, для оценки износа деталей или выявления внутренних трещин.
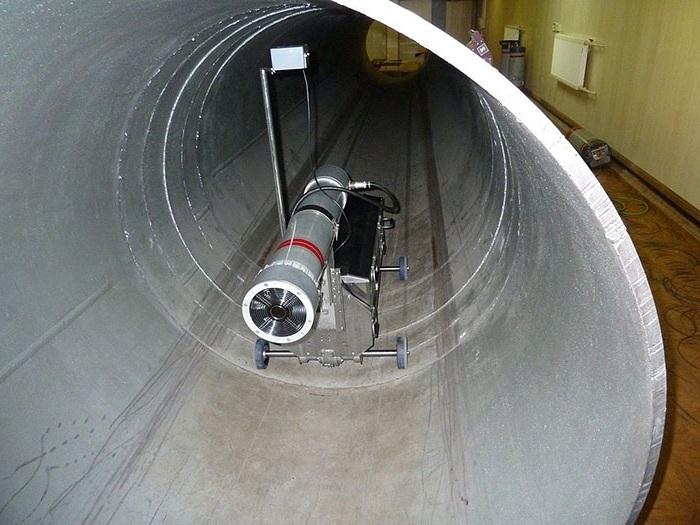
Преимущества радиографического контроля
- Высокая информативность: Позволяет выявлять широкий спектр внутренних дефектов, включая те, которые невозможно обнаружить другими методами.
- Возможность визуализации: Формирует наглядное изображение внутренней структуры объекта.
- Универсальность: Применим для контроля различных материалов – от металлов до композитов.
- Документирование: Возможность создания постоянного документального свидетельства (рентгенограммы) о качестве изделия.
- Оценка размеров дефектов: Позволяет измерить глубину, длину и ширину обнаруженных дефектов.
Недостатки радиографического контроля
- Требования к безопасности: Использование ионизирующего излучения требует строгого соблюдения правил радиационной безопасности, применения средств защиты и наличия специальных разрешений.
- Высокая стоимость оборудования: Рентгеновские аппараты и специализированные цифровые детекторы являются дорогостоящими.
- Необходимость доступа с обеих сторон: Для качественного контроля требуется возможность размещения источника излучения и детектора по разные стороны объекта.
- Трудности контроля сложных форм: Объекты со сложной геометрией могут создавать трудности при интерпретации изображения.
- Чувствительность к ориентации дефектов: Плоские дефекты (трещины, непровары) лучше всего выявляются, когда они ориентированы перпендикулярно направлению пучка излучения.
- Время контроля: Процесс получения и обработки изображения (особенно на пленку) может занимать значительное время.
Области применения
Радиографический контроль является неотъемлемой частью контроля качества в следующих отраслях:
- Нефтегазовая промышленность: Контроль сварных швов трубопроводов, сосудов под давлением, деталей бурового оборудования.
- Энергетика (включая атомную): Контроль сварных соединений котлов, турбин, оборудования АЭС.
- Машиностроение: Контроль литых и сварных деталей машин, двигателей, турбин.
- Авиастроение: Контроль элементов конструкции самолетов, двигателей, композитных материалов.
- Судостроение: Контроль сварных соединений корпуса, трубопроводов.
- Строительство: Контроль сварных соединений ответственных металлоконструкций.
- Медицина: Диагностика (рентгенография, КТ) – это, по сути, радиографический контроль живых тканей.
Радиографический контроль – это мощный и информативный метод неразрушающего контроля, который играет критически важную роль в обеспечении надежности и безопасности множества технических изделий и конструкций. Его способность выявлять скрытые внутренние дефекты, которые невозможно обнаружить другими способами, делает его незаменимым в отраслях с повышенными требованиями к качеству. Несмотря на определенные сложности, связанные с безопасностью и стоимостью, преимущества радиографии – наглядность, универсальность и высокая достоверность – полностью оправдывают его применение там, где качество и надежность являются абсолютным приоритетом.